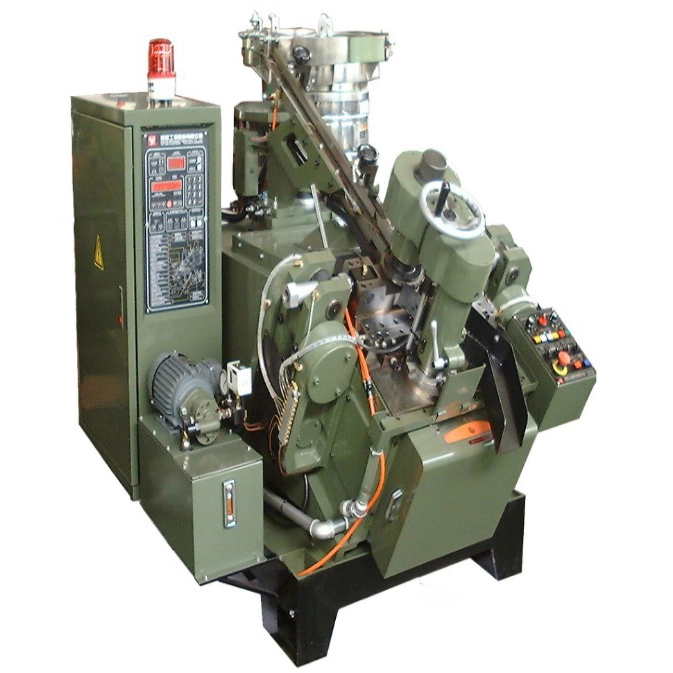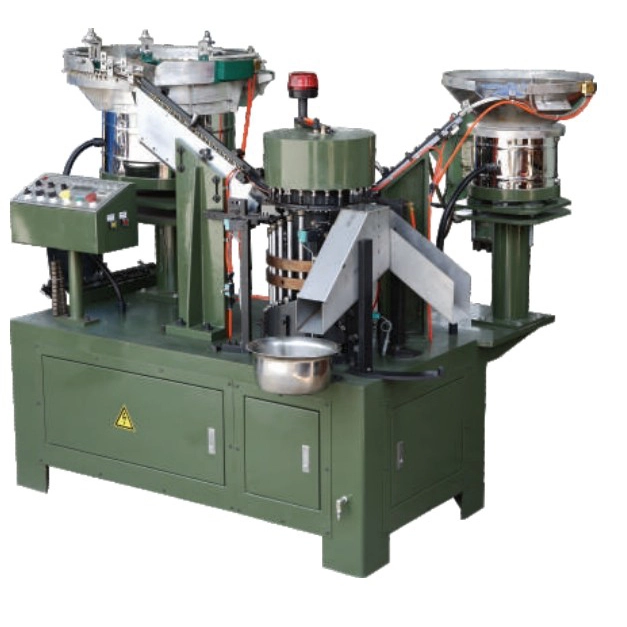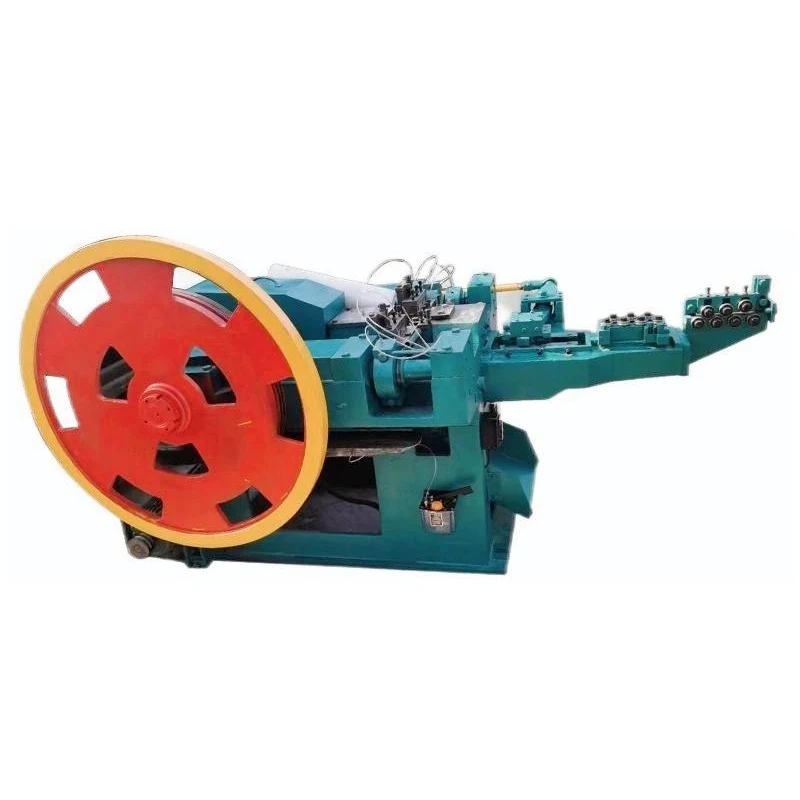
خلاصة· توفر هذه المقالة فحصًا فنيًا تفصيليًا للماكينة لف خيط اللولب الأوتوماتيكية، واستكشاف مبادئ التشغيل والتكوينات الميكانيكية والمزايا المعدنية لدحرجة الخيط على طرق القطع التقليدية. تغطي المناقشة أنظمة القوالب المسطحة والأسطوانية، ومتطلبات قابلية تشكيل المواد، ومعايير الإنتاج، واعتبارات مراقبة الجودة الأساسية لتصنيع أدوات التثبيت بكميات كبيرة.
01. المبادئ الأساسية لدرفلة الخيوط
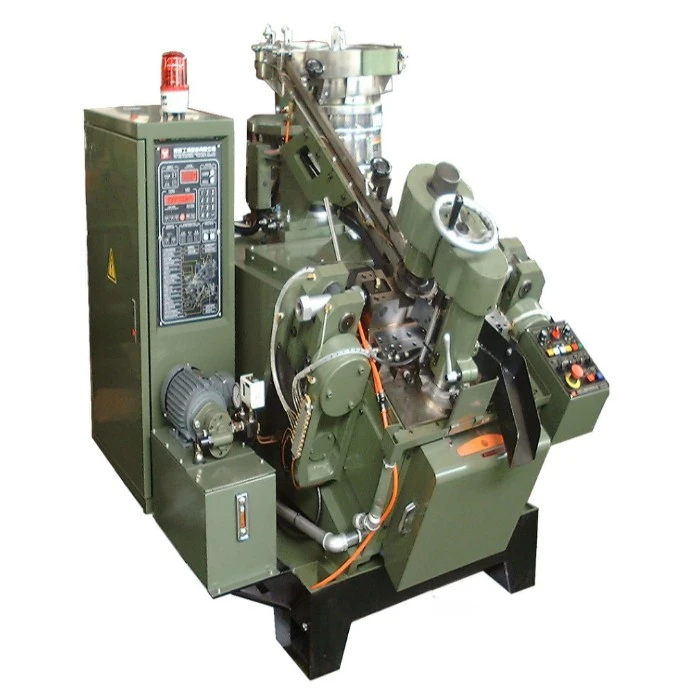
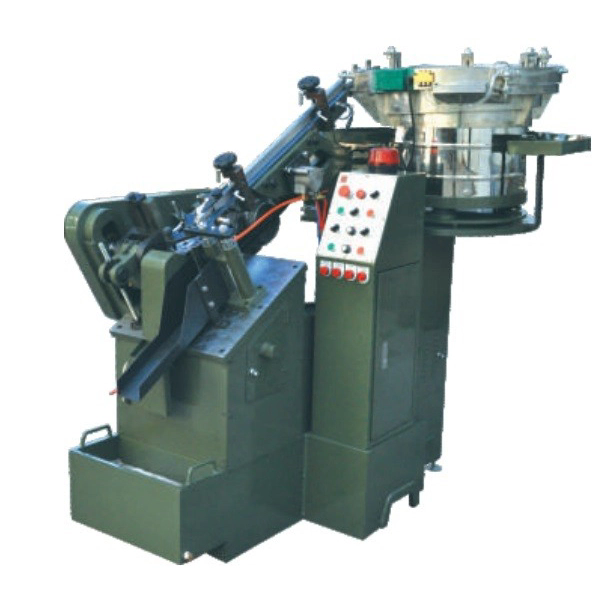
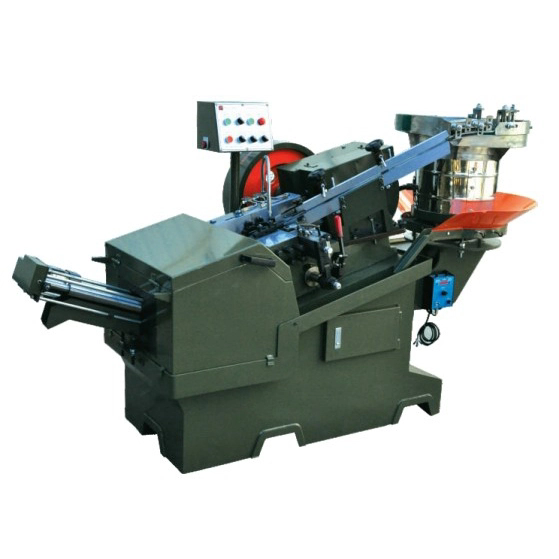
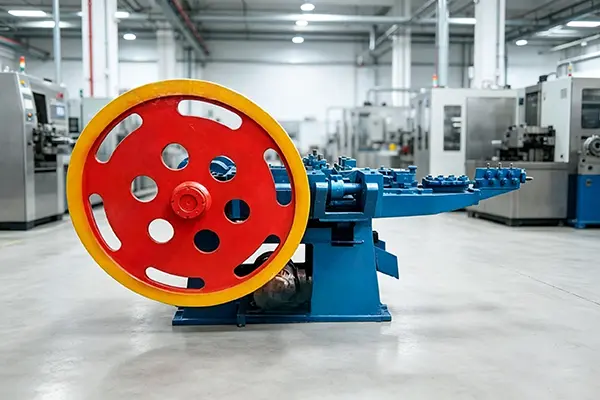
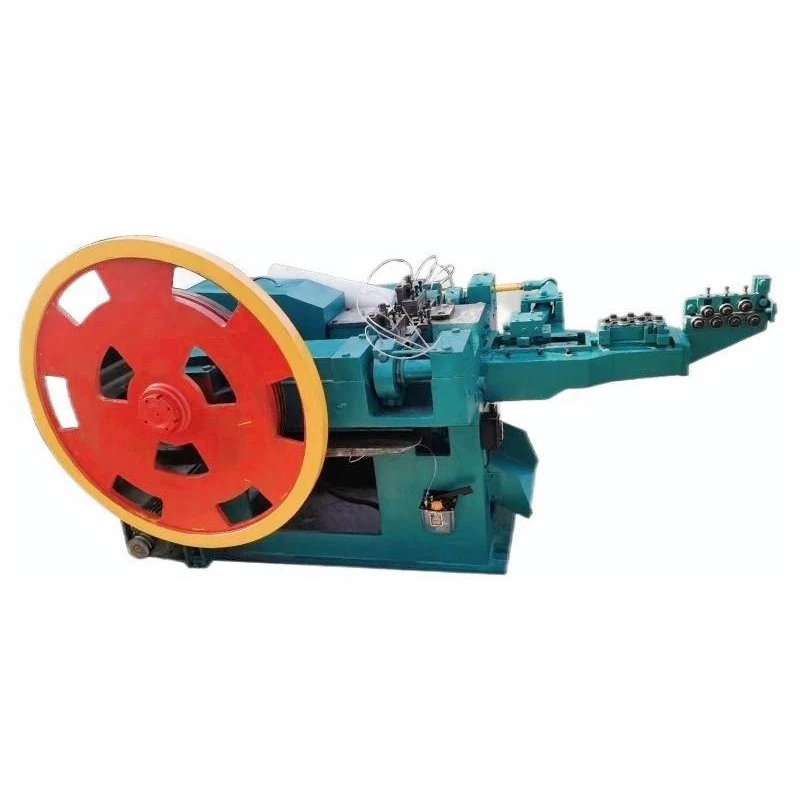
انماكينة لف خيط اللولب الأوتوماتيكيةتعمل على مبدأ التشكيل على البارد، وهي عملية تختلف جوهريًا عن قطع الخيوط. بدلاً من إزالة المواد لإنشاء الخيوط، تعمل لف الخيوط على إزاحة المواد من خلال تشوه البلاستيك المتحكم فيه. يتم وضع قطعة العمل بين قالبين — إما مسطحين أو أسطوانيين — يحتويان على الانطباع السلبي لملف تعريف الخيط المطلوب.
عندما تتحرك القوالب بالنسبة لبعضها البعض، فإنها تخترق سطح الفراغ، مما يجبر المادة على التدفق وملء تجاويف القالب. تعمل عملية العمل الباردة هذه على تحسين البنية الحبيبية للمادة، مما يؤدي إلى محاذاة تدفق الحبوب مع محيط الخيط بدلاً من القطع عبره. والنتيجة هي خيط ذو خصائص ميكانيكية فائقة، بما في ذلك زيادة قوة الشد، ومقاومة التعب، وصلابة السطح. ولا تنتج هذه العملية أيضًا أي رقائق أو أسوار، مما يؤدي إلى التخلص من هدر المواد وتقليل الحاجة إلى أنظمة معالجة الرقائق والتخلص منها.
التشكيل على البارد (تشوه البلاستيك)
يموت مسطحة أو يموت أسطواني
لا توجد إزالة للمواد، وتحسين تدفق الحبوب
02. القالب المسطح مقابل أنظمة القالب الأسطوانية
قالبان مستطيلان مسطحان؛ واحدة ثابتة، واحدة ترددية. مناسبة لمجموعة واسعة من أحجام المسمار والإنتاج بكميات كبيرة.
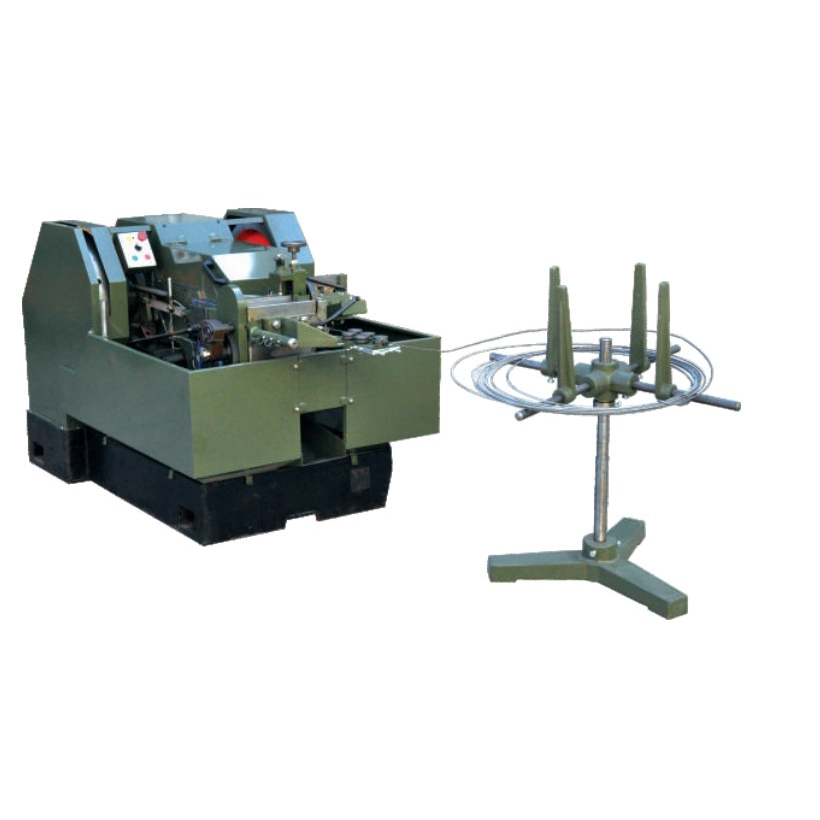
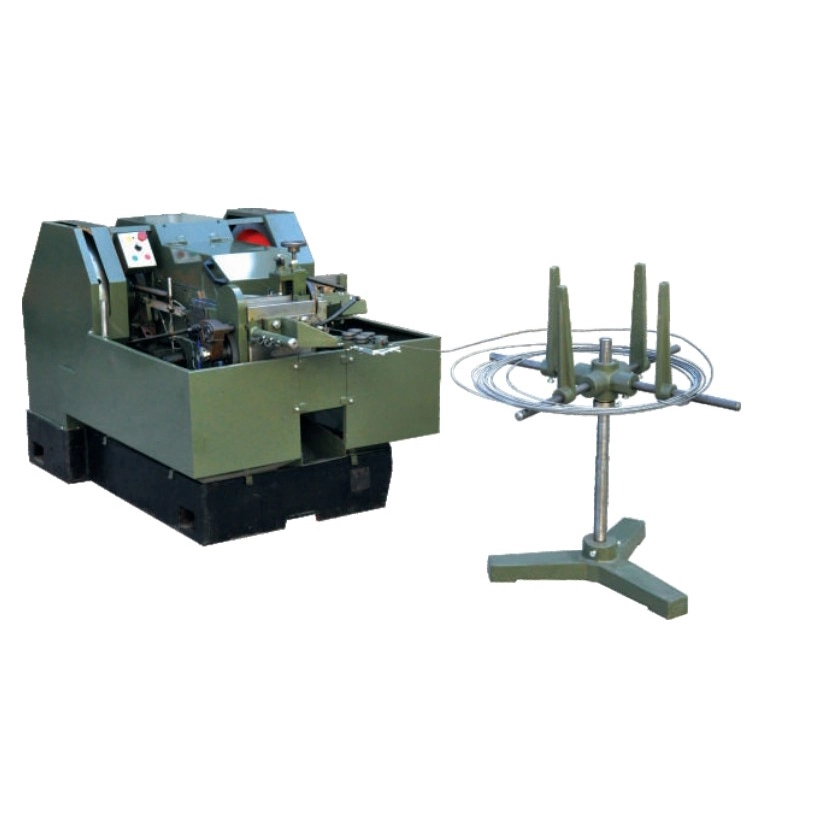
اثنان أو ثلاثة قوالب أسطوانية دوارة. مثالية للخيوط والتطبيقات الأطول حيث تكون الاستدارة والتركيز أمرًا بالغ الأهمية.
من خلال التغذية للخيوط الطويلة؛ في التغذية للخيوط والأكتاف الأقصر.
يمكن لآلات القالب المسطح إنتاج مئات الأجزاء في الدقيقة؛ تكون آلات القالب الأسطوانية أبطأ بشكل عام ولكنها توفر دقة أعلى.
يعتمد الاختيار بين أنظمة القالب المسطح والقالب الأسطواني على متطلبات التطبيق المحددة. تُعد ماكينات القالب المسطح العمود الفقري لصناعة أدوات التثبيت، فهي قادرة على إنتاج البراغي القياسية والمسامير والمسامير بسرعات عالية جدًا. تُستخدم آلات القالب الأسطوانية، والمعروفة أيضًا باسم آلات لف الخيوط الدوارة، في تطبيقات أكثر تخصصًا، بما في ذلك القضبان الطويلة الملولبة، والمسامير الكروية، والمكونات التي تتطلب استدارة استثنائية وتشطيب سطحي.
03. متطلبات المواد وقابلية التشكيل
الماكينة لف خيط اللولب الأوتوماتيكيةيتطلب مواد الشغل التي تمتلك ليونة كافية للخضوع لتشوه البلاستيك دون تكسير. تعد قابلية المادة للتشكيل عاملاً حاسماً في تحديد ما إذا كان من الممكن لف الجزء بنجاح.
- فولاذ منخفض الكربون:قابلية تشكيل ممتازة يشيع استخدامها للمثبتات القياسية والمسامير والمسامير.
- الصلب الكربوني المتوسط:قابلية تشكيل جيدة عند التلدين بشكل صحيح؛ تستخدم للسحابات عالية القوة.
- الفولاذ المقاوم للصدأ:القابلية للتشكيل تختلف حسب الدرجة. الدرجات الأوستنيتي (304، 316) قابلة للدحرجة بشكل عام، في حين أن الدرجات المارتنسيتية قد تتطلب التسخين المسبق أو التلدين.
- سبائك النحاس والنحاس:قابلية تشكيل ممتازة عادة ما يتم لف الخيط للمكونات الكهربائية والسباكة.
- سبائك الألومنيوم:قابلية جيدة للتشكيل تستخدم للمثبتات خفيفة الوزن في تطبيقات الطيران والسيارات.
ملاحظة مادية:عادة ما يكون القطر الفارغ لدرفلة الخيط أكبر من القطر الصغير ولكنه أصغر من القطر الرئيسي للخيط النهائي. يسمح ذلك للمادة بالتدفق وملء تجاويف القالب دون ملء ملف تعريف الخيط بشكل زائد أو ناقص.
04. المزايا المعدنية للخيوط المدرفلة
الماكينة لف خيط اللولب الأوتوماتيكيةتنتج خيوط ذات خصائص معدنية متفوقة على تلك التي تم إنشاؤها عن طريق القطع. تنبع هذه المزايا من طبيعة العمل الباردة لهذه العملية.
| ملكية | المواضيع المدرفلة | قطع المواضيع |
|---|---|---|
| تدفق الحبوب | مستمر، يتبع محيط الخيط | توقف، قطع عبر الحبوب |
| قوة الشد | زيادة (10-30%) | قوة المواد الأساسية |
| مقاومة التعب | تحسنت بشكل ملحوظ | أقل بسبب تركيزات التوتر |
| الانتهاء من السطح | سلس، متشدد في العمل | قد يكون لها علامات الأداة |
| النفايات المادية | لا أحد | تم إنشاء الرقائق والسوارف |
| سرعة الإنتاج | عالية جدا | أبطأ، ويتطلب تمريرات متعددة |
استنادا إلى المبادئ المعدنية للتشكيل البارد.
يعمل تدفق الحبوب المستمر في الخيوط الملفوفة على توزيع الضغط بشكل أكثر توازناً، مما يقلل من احتمالية فشل التعب. يؤدي تصلب العمل الذي يحدث أثناء التدحرج أيضًا إلى زيادة صلابة سطح الخيط، مما يحسن مقاومة التآكل. تجعل هذه المزايا الخيوط المدرفلة الخيار المفضل للمثبتات المهمة في تطبيقات السيارات والفضاء والتطبيقات الهيكلية.
05. معايير الإنتاج وعوامل الكفاءة
كفاءة انماكينة لف خيط اللولب الأوتوماتيكيةيتم تحديده من خلال مجموعة من مواصفات الماكينة وجودة الأدوات ومعلمات التشغيل. يجب موازنة هذه العوامل بعناية لتحقيق معدلات الإنتاج المثالية وجودة الخيط.
- سرعة المتداول:السرعة التي تتحرك بها القوالب أو تدور. تعمل السرعات الأعلى على زيادة الإنتاج ولكنها قد تتطلب أدوات وأنظمة تبريد أكثر قوة.
- ضغط القالب:القوة المطبقة بواسطة القالب على قطعة العمل. يؤدي الضغط غير الكافي إلى تكوين خيط غير مكتمل، في حين أن الضغط الزائد يمكن أن يسبب التشقق أو تلف القالب.
- محاذاة القالب:تعد المحاذاة الدقيقة للقوالب أمرًا بالغ الأهمية لإنتاج خيوط ذات خطوة وزاوية صحيحة.
- تشحيم:يقلل التشحيم المناسب من الاحتكاك وتوليد الحرارة، مما يزيد من عمر القالب ويحسن تشطيب سطح الخيط.
- تحضير فارغ:يجب التحكم بعناية في القطر والشطب وحالة السطح الفارغة لضمان تكوين خيط ثابت.
تشتمل آلات لف الخيط الأوتوماتيكية الحديثة على ميزات مثل أنظمة التغذية التي تعمل بمحرك مؤازر، والتشحيم التلقائي، والمراقبة أثناء العملية للحفاظ على جودة ثابتة بمعدلات إنتاج عالية. تعمل هذه الميزات على تقليل تدخل المشغل وتقليل وقت التوقف عن العمل، مما يساهم في كفاءة التصنيع بشكل عام.
06. مراقبة الجودة وفحص الأبعاد
يعد التحكم في الجودة جانبًا أساسيًا في إنتاج درفلة الخيوط. الماكينة لف خيط اللولب الأوتوماتيكيةيجب مراقبتها للتأكد من أن الخيوط المنتجة تلبي المواصفات المطلوبة لقطر الملعب، والقطر الرئيسي، والقطر الصغير، والرصاص، وزاوية الجانب.
- التفتيش الأبعاد:تُستخدم ميكرومترات الخيط، ومقاييس الحلقة، والمقارنات البصرية للتحقق من أبعاد الخيط مقابل معايير مثل ISO، وDIN، وANSI.
- فحص تشطيب السطح:يتم استخدام الفحص البصري وقياس الملف الشخصي لتقييم خشونة السطح واكتشاف العيوب مثل اللفات أو اللحامات أو الشقوق.
- شهادة المواد:يجب التحقق من المواد الواردة من حيث التركيب الكيميائي والخصائص الميكانيكية للتأكد من أنها تلبي متطلبات لف الخيط.
- صيانة القالب:يعد الفحص المنتظم واستبدال القوالب أمرًا ضروريًا للحفاظ على جودة الخيط ومنع العيوب.
ملاحظة الجودة:يتم استخدام التحكم الإحصائي في العمليات (SPC) بشكل شائع في إنتاج درفلة الخيوط لمراقبة الأبعاد الحرجة واكتشاف انحراف العملية قبل أن يؤدي إلى أجزاء خارج المواصفات. يعد هذا النهج الاستباقي لإدارة الجودة أمرًا ضروريًا للتصنيع بكميات كبيرة.
الأسئلة المتداولة
قد تختلف المواصفات الفنية حسب الطراز والشركة المصنعة. قم دائمًا بمراجعة وثائق المنتج لمعرفة متطلبات التطبيق المحددة الخاصة بك.